复合材料 发布日期: 2026-10-12 · 7 分钟阅读
深入解析碳纤维丝束数量(3K、6K、12K)对织物贴模性、树脂浸润速率、面密度及平方平摊成本的决定性影响。
碳纤维中的“K”数代表什么?
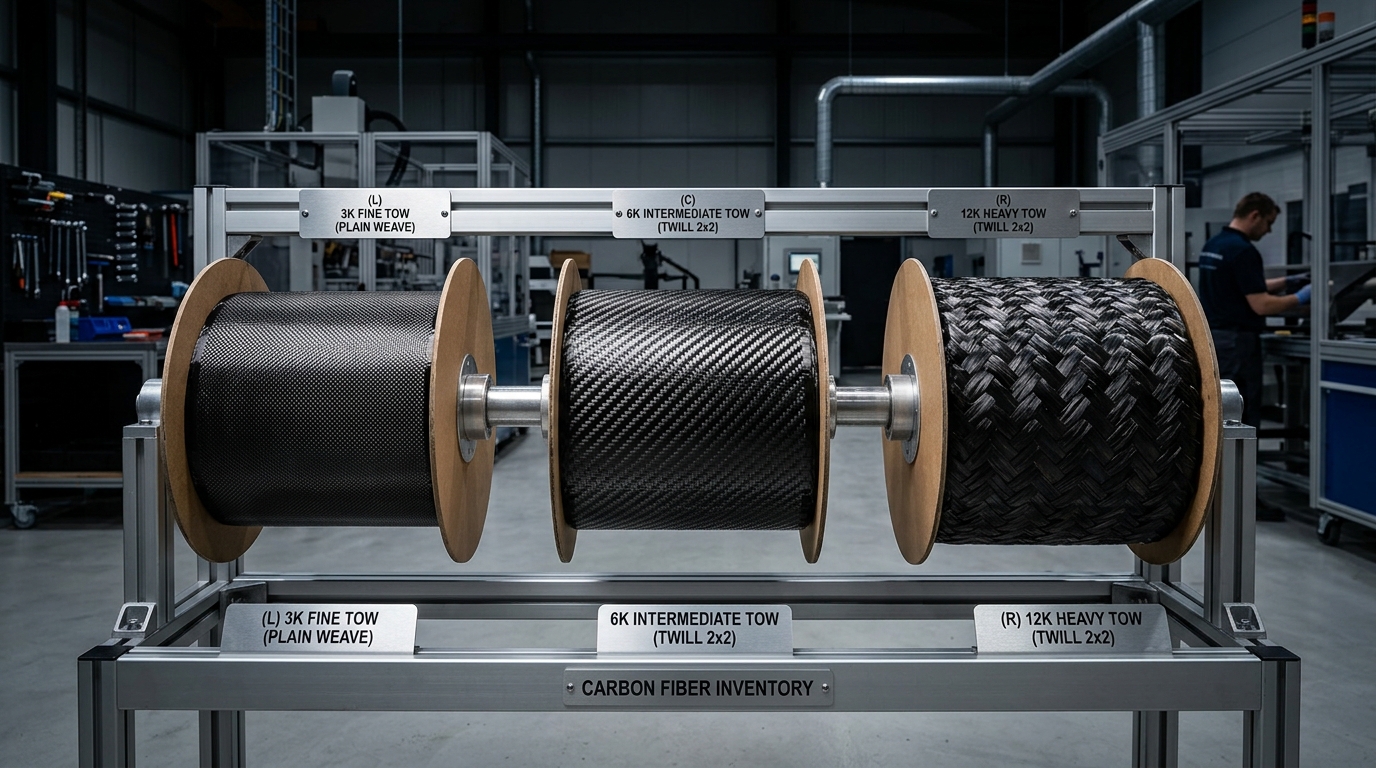
在复合材料制造中,字母 “K” 代表千(Kilo),表示单根无捻丝束中所包含的连续碳纤维单丝根数。3K 丝束 包含 3,000 根单丝,6K 丝束 包含 6,000 根,而 12K 丝束 则包含 12,000 根连续微单丝。
每根单丝的直径仅为 5 至 7 微米(约为人类发丝的十分之一)。单根纤维虽脆,但数千根定向集束后,沿纤维轴向展现出极高的抗拉强度与比刚度。
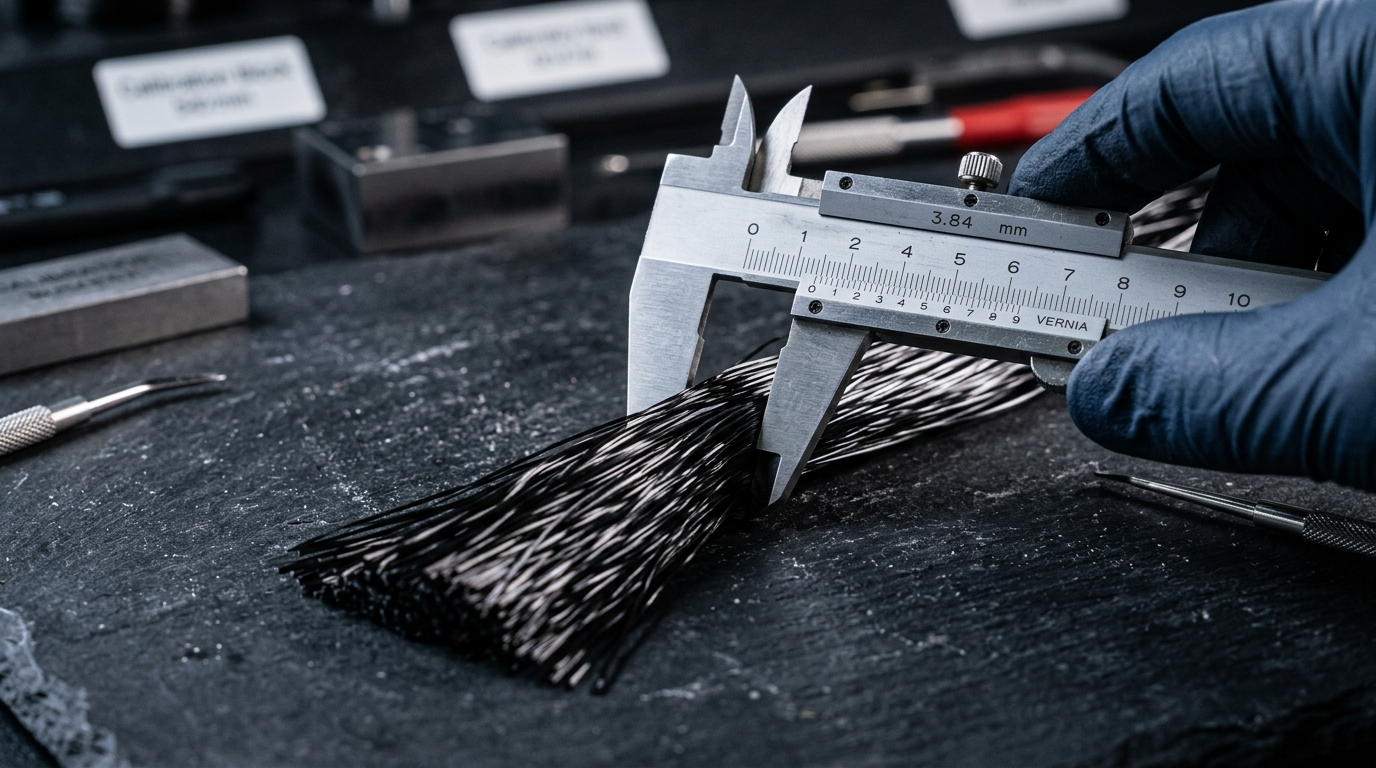
很多初学者常有一个误区,认为“K数越大强度越高”。事实上,单丝强度与丝束K数并无直接因果关系。同等标准模量(如常规 T300 级)或中模高强级(如 T700 级)材料,其固有拉伸强度(约 3500–4900 MPa)在 3K 和 12K 中是一致的。改变的本质是丝束截面积、线密度(Tex)以及织造后的贴模性与面密度。
物理参数与典型力学性能对比表
下表汇总了陕西福泰科技(Shaanxi Fortex Technology)供应的 3K、6K 与 12K 碳纤维增强织物的主要技术指标:
| 技术指标 | 3K 碳纤维织物 | 6K 碳纤维织物 | 12K 碳纤维织物 |
|---|---|---|---|
| 单丝数量 | 3,000 根 / 丝束 | 6,000 根 / 丝束 | 12,000 根 / 丝束 |
| 线密度 (Tex) | 约 198–200 g/1000m | 约 395–400 g/1000m | 约 800 g/1000m |
| 常规织物面密度 (克重) | 160, 200, 240 g/m² | 280, 300, 320 g/m² | 400, 450, 600 g/m² |
| 固化后单层理论厚度 | 0.20 – 0.25 mm | 0.30 – 0.35 mm | 0.45 – 0.60 mm |
| 拉伸强度 (原丝) | 3530 – 4900 MPa | 3530 – 4900 MPa | 3530 – 4900 MPa |
| 拉伸模量 | 230 – 240 GPa | 230 – 240 GPa | 230 – 240 GPa |
| 三维贴模延展性 | 极佳(适合小倒角与复杂曲面) | 中等 | 较硬(适合大曲率与平板结构) |
| 单位重量相对成本 | 较高(纺丝工序精细) | 中等 | 最低(规模化纺丝效率高) |
贴模延展性、浸润动力学与成型工艺
在复合材料实际铺层过程中,丝束大小直接决定了织物与模具形面的贴合能力:
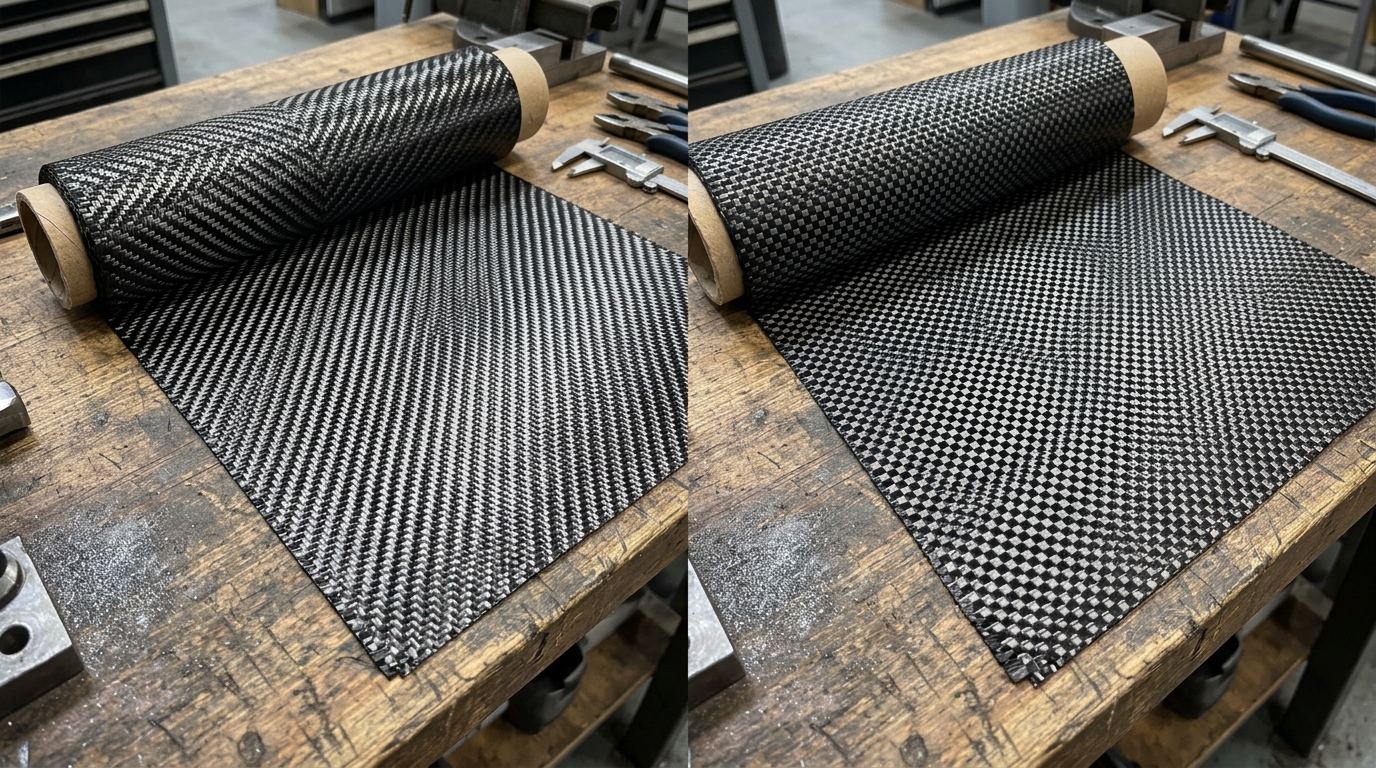
- 3K 织物的贴模性: 由于 3K 丝束细薄柔软,3K 织物(尤其是 2×2 斜纹)在应对双曲面、复杂凸起和紧凑倒角时具有极高的抗剪切滑移能力,不易发生架空(Bridging)或褶皱缺陷。
- 12K 织物的特性: 12K 丝束较宽且厚实,织成的织物单层克重高、刚度大,在小半径或多向过渡曲面上铺层容易产生内应力。如果强行弯折,可能在转角处形成富树脂区或微气孔。
- 树脂渗透性: 在真空辅助树脂灌注(VIP)或 RTM 工艺中,粗丝束之间的宏观流道较大,树脂推移速度快;但在 12,000 根密集微单丝内部完全实现微观浸润,需要匹配低粘度环氧系统及充足的保压时间。
工程师实用选型决策指南
根据实际工程应用场景与成本预算,推荐以下选型法则:
- 优先选用 3K 碳纤维: 适用于高外观要求的露碳件(汽车改装覆盖件、摩托车外壳、无人机机臂、防护头盔及高端体育器材),以及具有复杂三维起伏造型的轻量化零件。
- 选用 6K 碳纤维: 适用于中等尺寸工业结构件,既需要相对可控的厚度递增效率,又保留适度曲面贴合能力。
- 优先选用 12K 碳纤维: 适用于厚壁工业结构件、模具背构支撑层、风电叶片主梁、船舶大型层合板以及压力容器缠绕层。12K 能够大幅减少铺层层数,工时与劳动力成本可降低高达 40%–50%。